Altura de capa 0.12 o 0.20: tiempo, calidad y resistencia
La altura de capa es el grosor de cada rebanada que deposita la impresora. Es el ajuste que más mueve el tiempo de impresión, y el que menos se nota en muchas piezas.
Qué cambia la altura de capa en la pieza
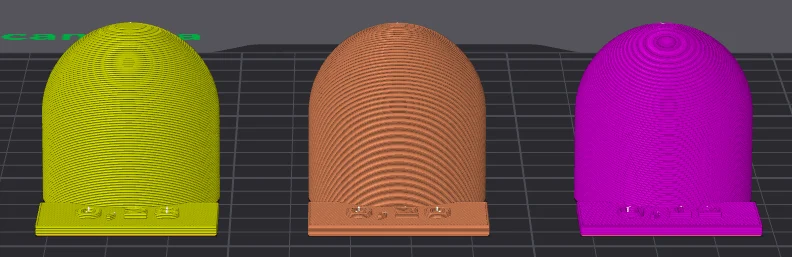
Solo define la resolución en vertical. Una pared recta se ve casi igual con 0.12 o 0.20 mm, porque el contorno de cada capa es el mismo. La diferencia aparece en inclinaciones y curvas: cada capa se vuelve un escalón, y mientras más acostada la superficie, más ancho el escalón.
El ancho del escalón sigue una cuenta sencilla: escalón ≈ altura de capa ÷ tangente de la inclinación. En una superficie a 10° de la horizontal, como la cima de una cúpula, 0.28 mm da escalones de 1.59 mm, y 0.12 mm, de 0.68 mm. A 45°, el escalón mide lo mismo que la capa.
La cuenta del tiempo: de 0.08 a 0.28 mm
El número de capas es la altura de la pieza entre la altura de capa. En una pieza de 60 mm: 60 ÷ 0.20 = 300 capas; 60 ÷ 0.12 = 500, o 1.67×; 60 ÷ 0.08 = 750, o 2.5×. El tiempo acompaña, pero no por completo:
| Altura | Perfil de Bambu Lab | Capas (60 mm) | Tiempo estimado | Tiempo vs 0.20 | Cuenta inversa |
|---|---|---|---|---|---|
| 0.28 mm | Extra Draft | 214 | 43 min | 0.80× | 0.71× |
| 0.24 mm | Draft | 250 | 48 min | 0.90× | 0.83× |
| 0.20 mm | Standard | 300 | 54 min | 1.00× | 1.00× |
| 0.16 mm | Optimal | 375 | 65 min | 1.20× | 1.25× |
| 0.12 mm | Fine | 500 | 1 h 22 min | 1.51× | 1.67× |
| 0.08 mm | Extra Fine | 750 | 2 h 01 min | 2.25× | 2.50× |
Ejemplo ilustrativo: cúpula de 60 mm de diámetro y 60 mm de alto (un cilindro de 30 mm con media esfera encima), 15% de relleno, con el perfil de cada altura de la Bambu Lab X1 Carbon (boquilla de 0.4 mm) y PLA Basic. Tiempos estimados por OrcaSlicer 2.4.2; no son mediciones. Las capas siguen la cuenta altura ÷ capa; la primera capa mide 0.2 mm en cada uno de estos perfiles.
El filamento quedó entre 39 y 40 g en todas las filas: la pieza tiene el mismo volumen, solo laminado de otra forma.
El tiempo no sigue la cuenta inversa al pie de la letra porque buena parte de la impresión choca con el límite de flujo de la boquilla: el perfil del PLA Basic limita el derretido a 21 mm³/s. Una línea de 0.45 mm de ancho y 0.28 mm de alto a 200 mm/s pediría 25 mm³/s, así que la impresora frena; con capa fina, puede ir más rápido. Cuando manda el flujo, el tiempo depende del volumen de plástico, que es el mismo a cualquier altura. Por eso el resultado queda entre las dos cuentas: 0.12 mm tardó 1.51× y no 1.67×, y 0.28 mm ahorró 20% y no 29%.
En dinero, los 28 minutos extra de 0.12 mm cuestan unos MXN 0.63 por pieza, con la hora de máquina y luz de unos MXN 1.35 de los valores por defecto de la calculadora. En un lote de 10 piezas, son 4 h 40 min más de impresora ocupada. La cuenta de la hora está en la guía del costo por hora.
La regla de la boquilla
La regla práctica es usar capas de entre 25% y 75% del diámetro de la boquilla. Los perfiles de Bambu Lab quedan un poco abajo, entre 20% y 70%, y Prusa (revisado en noviembre de 2026) pone el techo en 80%: arriba de eso, la adhesión entre capas empeora bastante.
| Boquilla | Regla de 25% a 75% | Límites de los perfiles de Bambu Lab |
|---|---|---|
| 0.2 mm | 0.05 a 0.15 mm | 0.04 a 0.14 mm |
| 0.4 mm | 0.10 a 0.30 mm | 0.08 a 0.28 mm |
| 0.6 mm | 0.15 a 0.45 mm | 0.12 a 0.42 mm |
| 0.8 mm | 0.20 a 0.60 mm | 0.16 a 0.56 mm |
Calidad y resistencia
En el aspecto, la capa fina vale donde hay curvas suaves: miniaturas, caras, cúpulas, partes de arriba redondeadas. En una cara plana no ayuda; ahí lo que alisa es el planchado.
En resistencia, dentro del rango de la boquilla, la altura de capa pesa poco frente a las paredes, la temperatura y la orientación de la pieza. Dos cuidados: cerca del techo de 80% la adhesión baja, y con capas finas el laminador necesita más capas superiores para el mismo grosor. El perfil de 0.08 mm de Bambu ya usa 9 capas superiores, contra 5 en el de 0.20 mm. Para una pieza fuerte, empieza por las paredes, como muestra la guía de relleno.
Cuándo 0.12 mm es tiempo perdido
- Piezas con paredes rectas: cajas, soportes, organizadores, piezas técnicas.
- Piezas que vas a lijar y pintar: la lija y el primer suelen tapar escalones chicos.
- Piezas grandes que se ven de lejos y pruebas de encaje.
- Caras planas arriba: la capa fina no alisa una cara plana.
Cuando solo una parte del modelo es curva, usa altura de capa variable: el laminador adelgaza las capas solo donde hay curva y deja el resto grueso, y el tiempo queda entre los dos.
Dónde está en el laminador
- Bambu Studio y OrcaSlicer: pestaña Quality > Layer height, o elige directamente el perfil (0.12mm Fine, 0.20mm Standard...). La altura variable es la herramienta Variable layer height de la barra de arriba, con el botón Adaptive, como muestra el wiki de Bambu Lab (revisado en noviembre de 2026). Para un rango de altura específico, usa Height range Modifier en el menú del botón derecho.
- PrusaSlicer: Print Settings > Layers and perimeters > Layer height; la altura variable es la herramienta Variable layer height.
- Cura: sección Quality, Layer Height; la versión automática es Use Adaptive Layers, en Experimental.
Preguntas frecuentes
¿La capa más delgada gasta más filamento?
Prácticamente no. El volumen de la pieza es el mismo. En el ejemplo, todas las alturas quedaron entre 39 y 40 g; las pequeñas diferencias vienen de detalles como el número de capas superiores de cada perfil.
¿Conviene imprimir siempre a 0.28 mm para ganar tiempo?
Para borradores, piezas grandes o pruebas de encaje, sí. La propia Bambu Lab describe el perfil Extra Draft con líneas más visibles y menor calidad a cambio de tiempo. Solo no esperes el ahorro de la cuenta inversa: en el ejemplo fue 20% y no 29%.
¿La primera capa debe medir lo mismo que las demás?
No hace falta. Los perfiles de Bambu dejan la primera capa en 0.2 mm en todas las alturas, porque una primera capa más gruesa perdona pequeños desniveles de la cama. Los problemas de adherencia están en la guía de primera capa que no se pega.
¿La altura variable funciona con varios colores?
Sí, con una condición en Bambu Studio: la torre de purga solo se puede usar si los objetos de la placa tienen la misma configuración de altura variable. La altura variable tampoco funciona con el soporte de árbol orgánico.